 ID












Produksi Cakram Potong 107–125
Diskusikan pembuatan cakram kecil dengan mesin press 68 stasiun yang terdokumentasi dan bahan terkoordinasi, persyaratan pencampuran dan pengerasan resin
Konfigurasi peralatan dan dukungan manufaktur
Diskusikan konfigurasi sesuai kebutuhan produk dan kondisi pabrik Anda.
Diskusikan persyaratan ini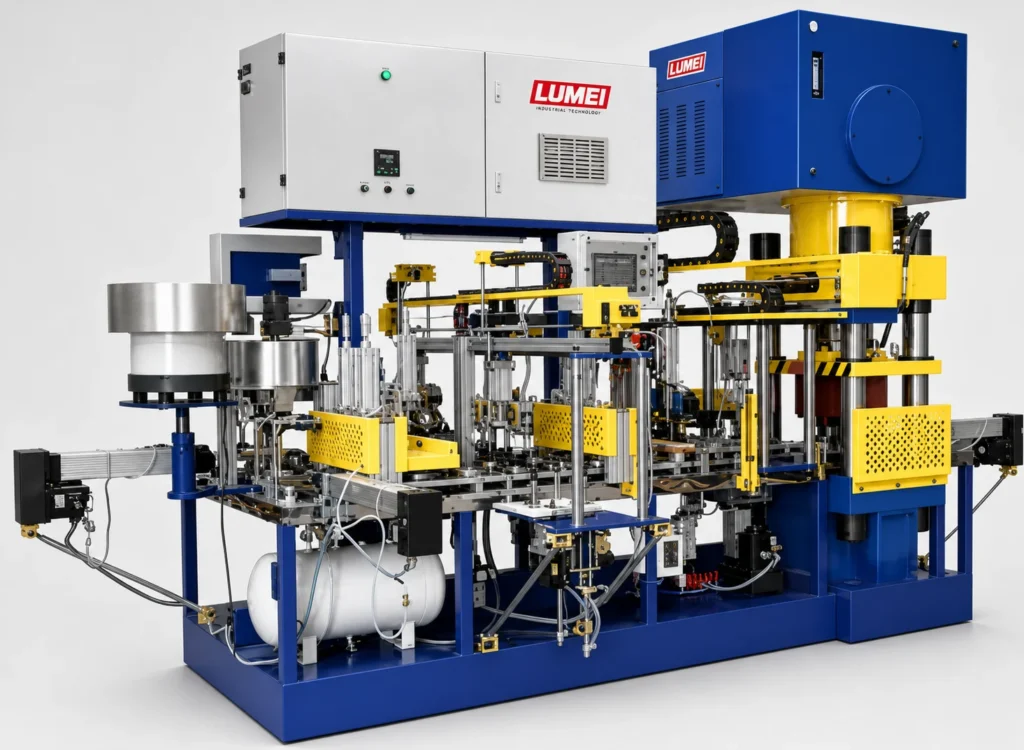
Skenario aplikasi
Pengaturan skenario: Uni Emirat Arab; Lurava Abrasives. Nama perusahaan, lokasi, dan latar belakang bisnis adalah fiktif. Ini adalah skenario aplikasi ilustratif, bukan proyek pelanggan terverifikasi.
Ikhtisar
Dalam skenario ini, produsen cutting disc UEA merencanakan lini produk baru berukuran 107–125 mm untuk mereknya sendiri. Produksi diatur berdasarkan ukuran inti, dengan ukuran lain dijadwalkan dalam batch terpisah untuk melayani distributor perangkat keras dan pengguna pengerjaan logam. Konfigurasi ini menyatukan pembentukan, penumpukan, pengerasan resin, dan pengemasan ke dalam satu rencana produksi.
Latar Belakang Bisnis dan Persyaratan Produksi
Lurava Abrasives, produsen fiktif dalam skenario ini, memproduksi cakram potong berpengikat resin untuk saluran distribusi perangkat keras dan pengguna pengerjaan logam. Lini baru berdiameter kecilnya pada awalnya akan fokus pada cakram 115 mm dan 125 mm, dengan kompatibilitas untuk produk 107 mm juga dinilai.
Pesanan mencakup kemasan standar merek sendiri dan kemasan yang lebih kecil untuk distributor. Oleh karena itu, manajer produksi memerlukan jadwal yang dapat diterapkan untuk produk inti dan cara untuk mengubah label dan format karton tanpa mengganggu produksi hulu.
Tujuan awalnya adalah untuk menetapkan proses lengkap untuk satu spesifikasi utama, mulai dari identifikasi batch bahan baku dan pemeriksaan cetakan dan jaring penguat hingga pembentukan, penumpukan, pemuatan oven, dan pengemasan. Produksi dapat dikelompokkan berdasarkan spesifikasi, kemudian dibagi ke dalam format kemasan yang disepakati. Akses peralatan, utilitas lokasi, dan bahasa yang digunakan untuk pelatihan harus dikonfirmasi oleh pabrik, bukan diasumsikan dari negaranya.
Konfigurasi Peralatan
LUMEI dapat menggunakan mesin press pembentuk dua kepala dengan 68 stasiun dan gaya tekan 200 ton sebagai inti lini produksi. Konfigurasinya mencakup pengumpanan volumetrik, dua stasiun penempatan jaring penguat, transfer berbasis servo, dan mekanisme pelepasan dari cetakan.
Peralatan pendukung dapat dipilih dari proposal lini yang ada: mixer miring hidrolik 200 L, mixer sekunder, ayakan getar, mesin penumpukan cakram otomatis dua kepala, oven curing sirkulasi udara panas berpemanas listrik 5 m³, dan peralatan pembungkus susut. Persyaratan udara bertekanan diperiksa bersamaan dengan konfigurasi peralatan akhir.
Tata Letak Pabrik dan Aliran Material
Rencanakan alur dari persiapan bahan baku hingga pencampuran dan penyaringan, pembentukan, penumpukan sebelum proses pengerasan resin, inspeksi pasca pengerasan resin, dan pengemasan. Tata letak harus mengidentifikasi rute suplai dari area pencampuran ke mesin pembentuk, posisi perpindahan untuk jig yang dimuat, dan ruang bongkar muat oven.
Tetapkan area penyimpanan untuk fungsi tertentu, seperti mengembalikan jig kosong atau menyimpan batch yang menunggu pemeriksaan. Lorong produksi harus tetap tersedia untuk pergerakan. Konfirmasikan persyaratan daya, udara bertekanan, dan ventilasi terhadap daftar peralatan akhir.
Uji Coba Produksi Awal
Mulailah dengan satu spesifikasi dan periksa pengumpanan, penempatan jaring, pengepresan, pelepasan dari cetakan, dan penumpukan secara berurutan. Catat di mana penyimpangan terjadi dan bagaimana cara mengatasinya. Gunakan pengidentifikasi batch untuk menghubungkan lot bahan baku, catatan pencampuran, pengaturan mesin pembentuk, catatan pemuatan oven, dan hasil inspeksi.
Jika terjadi indikasi jaring hilang, masalah pelepasan dari cetakan, atau ketidaksejajaran tumpukan, ikuti prosedur pengoperasian mesin untuk berhenti dan memeriksa stasiun terkait. Lanjutkan hanya setelah pemeriksaan yang diperlukan. Meningkatkan kecepatan tidak seharusnya menggantikan penyelesaian masalah mendasar.
Mencocokkan Kapasitas Pengerasan Resin dengan Lini Produksi
Volume oven 5 m³ tidak dapat diubah secara langsung menjadi jumlah harian cakram yang diterima. Penjadwalan harus memperhitungkan pengaturan pemuatan jig, siklus proses aktual, waktu bongkar muat, dan siklus penggunaan kembali jig.
Jika batch terakumulasi sebelum proses pengerasan resin sementara mesin pembentuk berjalan normal, periksa jadwal oven, pengaturan pemuatan, dan jumlah jig yang tersedia sebelum mengubah konfigurasi peralatan. Izinkan perubahan material, perubahan spesifikasi, dan pemeliharaan terencana saat menilai produksi berkelanjutan.
Target Startup dan Serah Terima Produksi
Target pertama adalah urutan produksi lengkap untuk satu spesifikasi utama, didukung oleh lembar pengaturan berulang, daftar perkakas, dan catatan batch. Ukuran lain kemudian dapat digunakan untuk memverifikasi perubahan cetakan, penempatan jaring, dan kompatibilitas penumpukan.
Pada saat serah terima, operator harus mendemonstrasikan persiapan penyalaan, perubahan spesifikasi, pembersihan penghentian, dan pelaporan masalah. Hal ini membantu memindahkan lini dari commissioning ke manajemen produksi rutin.
Dimana Konfigurasi Ini Cocok
Pendekatan ini cocok untuk pabrik yang membangun produksi di sekitar rentang cakram potong utama sebelum menambahkan peralatan pembentuk lainnya seiring berkembangnya bauran pesanan. Ini mengidentifikasi peralatan dan perkakas yang perlu dibeli dan ditugaskan, mendukung perencanaan praktis untuk ruang, personel, dan uji coba.
Output Referensi dan Batas Konfigurasi
Mesin pembentuk 68 stasiun mencakup cakram potong 107–125 mm, dengan keluaran referensi 1,200–1,300 cakram per jam. Ini adalah angka pemilihan mesin individual, bukan hasil pelanggan yang terverifikasi atau hasil akhir yang diterima dari seluruh lini. Produksi aktual bergantung pada formulasi, ketebalan, cetakan, dan waktu siklus proses pendukung.
Minta Konfigurasi Lini Produksi Cakram Potong Kecil
Kirimkan diameter cakram target Anda, ukuran lubang, ketebalan, struktur jaring penguat, target keluaran per shift, dan tata letak pabrik. LUMEI dapat menggunakan informasi ini untuk mengoordinasikan pembentukan, pencampuran, penumpukan, pengerasan resin, dan pengemasan, serta menentukan cetakan dan jig awal yang diperlukan.
Beritahu kami tentang kebutuhan manufaktur Anda
Diskusikan peralatan, bahan, proses dan cakupan pengiriman.
Kirim persyaratan proyek →