 FR












Implantation d’une usine de meules : flux, zones d’attente et accès de maintenance
Publié le
Vérifiez transferts, supports autour du four, attente de contrôle et sortie des composants à partir du planning et des scénarios de travail.
Un plan peut aligner soigneusement les machines tout en oubliant les ébauches en attente et le retour des supports vides. Suivez un lot : où le mélange est-il remis, comment les ébauches sont-elles chargées, où attendent-elles le four et par où reviennent les supports ? Examinez séparément l’espace nécessaire aux changements de moules et à la maintenance. Les vides entre machines deviennent ainsi vérifiables.
Pour une ligne de meules et disques à tronçonner à liant résine, choisissez d’abord des produits représentatifs et leurs parcours réels. Reportez équipements, supports, mouvements, états des produits et enveloppes de maintenance sur un même plan. Distinguez l’occupation en production des zones à dégager lors des changements ou de la maintenance à l’arrêt. Superposez les activités réellement simultanées.
Cet article concerne l’examen préliminaire. Distances, allées, fondations, ventilation et protection incendie doivent être confirmées par les spécialistes compétents à partir des documents des équipements, des matériaux, du bâtiment et des exigences locales du projet.
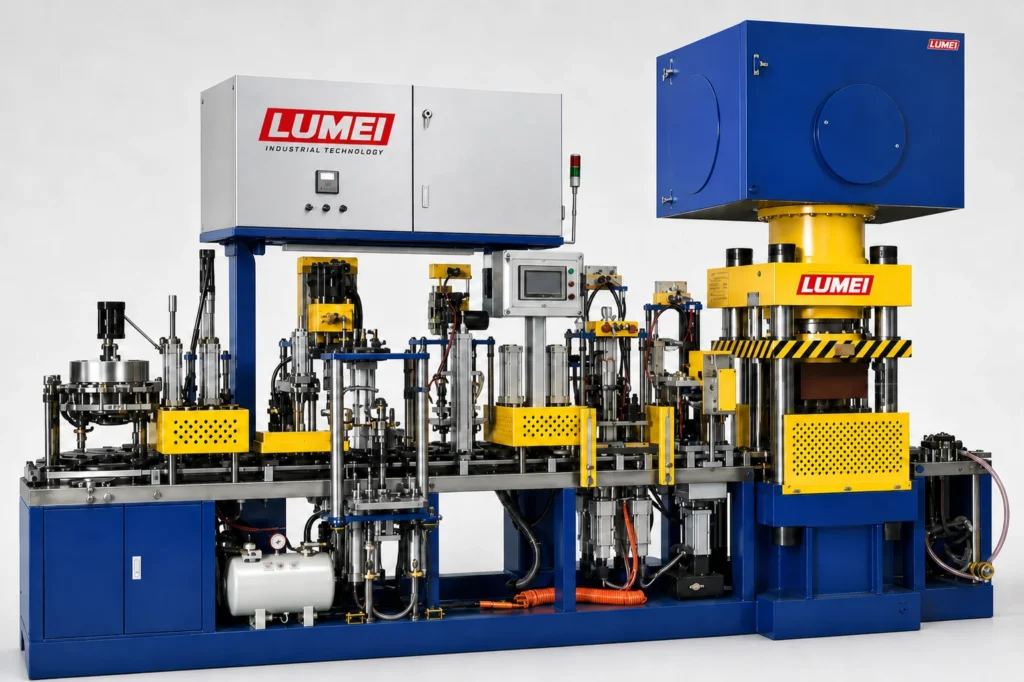
1. Définir les parcours avant de placer les machines
Une même liste d’équipements peut conduire à des flux différents. Disques plats et meules à moyeu déporté peuvent nécessiter des outillages, appuis et chargements distincts. Répartition des commandes et fréquence des changements influencent aussi le stockage des moules, treillis et supports.
Avant de dessiner, listez produits de la phase actuelle, équipes, définition des lots et parcours prévus. Si les équipements restent à préciser, utilisez la revue du choix de machine et de la gamme, afin d’éviter une modification tardive des outillages ou auxiliaires.
Pour chaque produit représentatif, indiquez préparation, mélange, moulage, cuisson de polymérisation, puis finition, contrôle et emballage réellement nécessaires. Un schéma unique ne constitue pas le parcours de toutes les meules. Précisez, le cas échéant, destinations et points de retour des reprises, contrôles supplémentaires et évaluations externes.
L’implantation doit servir le procédé et les transferts confirmés. Ligne droite, U ou zones sont des possibilités ; leur forme seule ne prouve pas leur pertinence.
2. Dessiner personnes, matières et contenants pour chaque transfert
Entre mélange et moulage, une flèche ne suffit pas. Identifiez contenant, quantité transportée, point de remise, arrêt éventuel et trajet des contenants vides.
Pour les ébauches moulées, vérifiez de même le passage du point de réception au support prescrit : rotation, changement de prise ou repositionnement ? Appui et manutention doivent respecter le procédé. Réduire le trajet ne justifie pas un empilage ou une manipulation non validés.
Superposez approvisionnement, retour des contenants et déplacements des personnes au flux principal. Repérez les croisements : le réapprovisionnement en treillis traverse-t-il l’emplacement d’un chariot ? Un chariot vide bloque-t-il la remise du lot suivant ?
Faites glisser pour voir tout le tableau.
| Transfert | À reporter sur le plan | Question à vérifier |
|---|---|---|
| Mélange vers moulage | Contenants pleins, remise, destination des vides | Livraison matière et réapprovisionnement utilisent-ils le même emplacement ? |
| Moulage vers chargement | Réception, supports, poste de chargement | Placement et manutention respectent-ils les appuis requis ? |
| Avant et après cuisson | Attente, déchargement, refroidissement prescrit | Ouverture, chargement, déchargement et transport se gênent-ils ? |
| Contrôle vers emballage | Produits en attente ou évalués, remise à l’emballage | Les statuts sont-ils identifiables et les transferts maîtrisés ? |
Numérotez les points de transfert et associez contenants, méthodes et enveloppes de travail. En cas de croisement, examinez horaires et occupation réelle : peut-on décaler les opérations ou faut-il déplacer les postes ?

3. Vérifier les emplacements autour du four avec le planning
La sortie continue des ébauches et la cuisson par lots nécessitent une étude de liaison spécifique. Si le moulage continue avant que le four accepte la charge suivante, les produits doivent avoir un emplacement défini. Les laisser dans une allée ne résout pas cette liaison.
Établissez une chronologie : départs et arrêts du moulage, quantités cumulées, chargement prévu, déchargement, refroidissement prescrit et retour des supports. Ne retenez pas seulement le palier thermique : incluez les autres périodes d’occupation des équipements et supports, puis vérifiez les chevauchements possibles selon la configuration réelle.
Choisissez des instants où l’occupation change : chargement, sortie ou relève. Notez quantité initiale en attente, entrées et sorties effectives de l’intervalle. Vérifiez le solde par « initial + entrées − sorties ». Tracez aussi la destination des produits isolés ou déplacés en conservant le même périmètre de comptage.
Convertissez chaque lot en supports selon le mode d’appui autorisé. Mutualisez les capacités résiduelles entre lots uniquement si procédé et traçabilité le permettent. Ne supposez pas tous les chariots pleins en additionnant les produits. Comptez supports vides, en cours de chargement et à nettoyer à leur emplacement réel ; chaque support ne compte qu’une fois à un instant donné.
Comparez les instants pour trouver le besoin maximal d’emplacements simultanés. Vérifiez stationnement, rotation et opérations de chargement : la somme des surfaces des supports ne suffit pas.
Dans un planning hypothétique, la charge suivante peut être prête tandis que les supports précédents refroidissent ou attendent le déchargement, et que la presse produit encore. Dessinez ces occupations séparément, sans attribuer le même espace aux trois états. Leur simultanéité réelle doit être confirmée par le planning et les relevés du projet.
Un trajet réduit ne permet pas de raccourcir arbitrairement attente ou refroidissement. Si l’espace manque, réexaminez planning, taille des lots, équipements et rotation des supports. Empilage, conditions d’attente et chargement doivent rester conformes au procédé confirmé.
4. Prévoir un lieu pour les produits en attente ou anormaux
Une zone « produits finis » mêlant produits non contrôlés, échantillons à réexaminer et produits libérés se maîtrise difficilement par la seule transmission orale.
Dessinez séparément flux normal et gestion des anomalies. Pour les produits en attente de contrôle, de revue ou de transfert, définissez lieu, identification, lien au lot et conditions de sortie. Zones dédiées, rayonnages ou autre dispositif doivent correspondre au système qualité du site.
Pensez aux résultats attendus après la relève : l’équipe suivante retrouve-t-elle les dossiers des lots et échantillons ? Après un prélèvement supplémentaire, le reste demeure-t-il identifiable ? Des ébauches contrôlées pourraient-elles entrer dans une étape réservée aux produits finis libérés ?
Le guide de redémarrage après changement de moule et des dossiers de lot explique ces liens. L’implantation doit offrir un stockage réel aux états en attente ; le passage à l’étape suivante relève de la procédure qualité correspondante.
5. Étendre l’espace de maintenance jusqu’à l’évacuation des pièces
Un vide autour de la machine ne garantit pas la maintenabilité. Portes ouvertes, pièces retirées, outils et moyens de manutention peuvent dépasser son contour.
Demandez les documents d’installation et de maintenance de la configuration proposée. Vérifiez faces d’accès, débattements des armoires et protecteurs, sens de démontage et trajets de sortie. Incluez chariots d’outillage, rayonnages à moules et postes de changement. Distinguez dégagements permanents et zones libérables à l’arrêt. Pour un espace partagé selon les scénarios, confirmez dégagement, isolement et remise en état sans occuper les voies devant rester libres.
Un espace peut accueillir une personne sans permettre de tourner une pièce retirée ; une porte d’armoire peut aussi recouvrir un poste d’approvisionnement. Le premier cas exige une vérification du trajet de sortie, le second celle des interventions simultanées et de la faisabilité de l’organisation prévue.
Examinez alimentation électrique, air et autres raccordements aux positions réelles, avec câbles, conduites et ventilation conçue par les spécialistes. Un plan de positionnement ne termine pas le dimensionnement des fondations, le contrôle environnemental ou la protection incendie. Ces sujets dépendent des matériaux, procédés et études correspondantes, pas d’une valeur universelle.
6. Parcourir trois scénarios avant de figer le plan
Examinez production normale, changement planifié et lot en attente d’évaluation. Suivez chaque cas depuis l’entrée matière jusqu’au transfert du produit et au retour des supports, au-delà des abords de la machine.
En production, vérifiez approvisionnement, réception, chargement, déchargement et retour. En changement, sortie de l’ancien moule, entrée du nouveau et opérations prescrites. Pour un lot en attente, vérifiez l’occupation des positions de circulation normales.
Sur plan, utilisez la même échelle pour bâtiment, équipements et supports. Indiquez poteaux, ouvertures et dégagements pertinents. Pour vérifier poussée, stationnement et rotation réels, tracez à l’échelle 1:1 dans un lieu adapté et utilisez les supports ou des gabarits de même encombrement. Un vide sur un plan réduit ne prouve pas l’espace de travail disponible.
Pour les équipements non installés, utilisez les enveloppes d’exploitation, de maintenance et les hauteurs du fournisseur. Vérifiez séparément levage des composants, manutention suspendue et obstacles supérieurs non couverts par une maquette au sol. Servez-vous du test spatial pour corriger le plan ; sécurité et procédé gardent leurs propres critères de réception.
Faites glisser pour voir tout le tableau.
| Problème | Éléments à obtenir | À confirmer avant clôture |
|---|---|---|
| Rotation du chariot gênant l’approvisionnement | Dimensions, rotation, mouvements de réapprovisionnement | Utilisation possible des trajets et postes modifiés |
| Attente avant cuisson insuffisante | Planning représentatif, chargement, occupation | Stockage et passage normal au pic d’attente |
| Pièce impossible à sortir pour maintenance | Documents, sens de retrait, manutention | Trajet de maintenance et sortie accepté par le fournisseur |
| Mélange de produits en attente et libérés | Identification, statuts et règles de transfert | Stockage permettant un flux maîtrisé |
Reliez chaque point à la version du plan, au responsable et aux informations manquantes. Gardez ouverts les sujets sans plan de maintenance ou conditions matière ; « ajuster sur place » ne constitue pas une conclusion.
Pour discuter d’une solution de fabrication de disques à tronçonner avec LUMEI, préparez plan coté, trame des poteaux, ouvertures, équipements existants, produits, équipes, lots et supports. Indiquez contraintes connues de réseaux, installation et site, ainsi que les données manquantes.
Un plan prêt à être développé doit montrer équipements, transferts, attentes et espaces à libérer pour changement ou maintenance. Situez chaque question, puis faites examiner l’ensemble par les intervenants équipements, procédé et spécialités concernées pour établir la base d’approbation.
Parlez-nous de vos exigences de fabrication
Discutez de l'équipement, des matériaux, du processus et de la portée de la livraison.
Soumettre les exigences du projet →