 FR












Fabrication de grands disques de tronçonnage 355–405
Discuter de la fabrication de grands disques et de la portée de l'inspection de la proposition de 500 t à 20 postes
Configuration des équipements et support à la fabrication
Discutez de la configuration par rapport aux exigences de votre produit et de votre site.
Discutez de cette exigence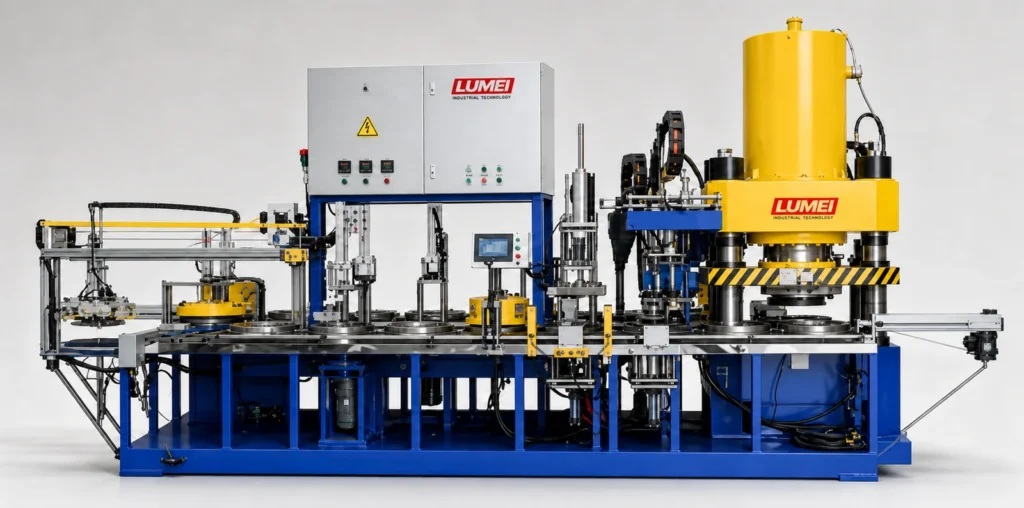
Scénario d'application
Contexte du scénario : Tanzanie ; Talunex Abrasives. Le nom de l’entreprise, le lieu et le contexte commercial sont fictifs. Il s’agit d’un exemple d’application, et non d’un projet client vérifié.
Aperçu
Dans ce scénario, un fabricant tanzanien de disques à tronçonner prévoit d'ajouter des produits de grand diamètre pour les utilisateurs du travail des métaux et les canaux de distribution industriels. La configuration est centrée sur une machine de formage de 500 t et coordonne l'alimentation, la manutention, les appareils de réticulation et les tests d'équilibre statique.
Contexte commercial et exigences de production
Talunex Abrasives, le fabricant fictif dans ce scénario, propose déjà des petits disques à tronçonner et prévoit d'ajouter des produits de 355 mm et 405 mm. La gamme plus large nécessite un examen séparé de l'outillage plutôt que la réutilisation directe de chaque outillage de la gamme plus petite.
L'équipe technique souhaite définir les modalités de réception des produits, les dispositifs de chargement du four, les dossiers d'inspection et l'emballage lors de la sélection de la machine principale. Cela permet de discuter des exigences en matière d’outillage avant que l’équipement n’arrive sur le site.
Le plan commence par une spécification principale, suivie de vérifications des moules et des accessoires en aval pour l'autre taille. Les discussions sur les pièces de rechange peuvent couvrir les éléments d'usure et les procédures de remplacement pour l'équipement confirmé, avec des quantités convenues par rapport à la configuration réelle. Les identifiants d'équipement, les vidéos de la poste concernée et les enregistrements de lots prennent en charge le dépannage à distance. La puissance, l'air comprimé et les conditions de chargement doivent être confirmés à partir des informations d'usine.
Configuration de l'équipement
La proposition disponible de LUMEI prévoit une presse de formage à 20 postes et à une tête de pression, de 500 t, pour des disques de tronçonnage de 355–405 mm avec un ou deux treillis de renfort.
La configuration comprend deux alimentateurs de pesée, deux élévateurs, deux étapes d'alimentation volumétrique, le placement des mailles, le nivellement des matériaux, la vérification des matériaux, le transfert servo-entraîné et le démoulage servo-entraîné.
L'équipement de support comprend un mélangeur basculant hydraulique de 200 L, un équipement de mélange et de criblage secondaire, un four de réticulation à circulation d'air chaud de 5 m³, un instrument d'équilibrage statique manuel BK350 et un équipement d'emballage sous film rétractable.
Liaison des enregistrements d'alimentation et de formation
Lors de la mise en service, vérifier le flux de matière et la séquence de fonctionnement entre les alimentateurs de pesée, les ascenseurs et les postes d'alimentation des machines de formage. Les enregistrements d'essai doivent relier chaque lot à sa source de mélange, aux paramètres d'alimentation, aux contrôles d'échantillonnage et aux irrégularités de la machine.
Si les résultats de formage varient, vérifiez l'alimentation, le placement du treillis, le nivellement et le pressage pour le même lot. Vérifiez les ajustements individuellement dans des conditions contrôlées afin que la cause d’un changement reste traçable.
Préparation des appareils de manipulation et de réticulation
Confirmez la façon dont les produits sont reçus après le transfert servo et le démoulage par rapport au produit réel et à la disposition de l'usine. Les tiges d'empilage, les plaques de retenue et les treillis séparateurs doivent correspondre aux dimensions du produit. Les plans de chargement du four doivent également tenir compte de l'assemblage des fixations et de l'espace requis pour les déplacer dans et hors du four.
Pendant les essais, séparez les montages vides, les montages contenant des disques nouvellement formés et les lots durcis en attente de retrait. Des étiquettes de lot claires relient les enregistrements de chargement à l’inspection ultérieure.
Intégration des tests d'équilibre statique
Le BK350 mesure l'ampleur et la phase du déséquilibre statique. Le plan de production doit identifier quels produits sont testés, comment les résultats sont liés aux lots, la procédure opérationnelle et où les enregistrements sont conservés. Les critères d'acceptation doivent provenir des exigences techniques du produit et d'autres exigences applicables.
Le test d'équilibre statique est une étape d'inspection. Le plan d'inspection complet nécessite une confirmation séparée. Un instrument d'équilibrage ne remplace pas les autres tests de performance ou de sécurité requis et n'établit pas de certification de produit.
Production d'essai et remise
Utilisez une spécification pour vérifier l'alimentation, le formage, la manipulation, la réticulation et l'inspection avant d'évaluer d'autres tailles. Conservez les enregistrements de production et les échantillons lorsqu'un lot présente des irrégularités, ce qui permet d'examiner séparément les facteurs de formage, de manipulation et de traitement ultérieur.
Les informations de transfert doivent inclure les affectations produit-moule, les paramètres d'alimentation, les instructions de chargement des appareils et les formats d'enregistrement d'inspection. Ceux-ci constituent une base pour une production répétée dans des conditions comparables.
Où s'adapte cette configuration
Cette approche connecte les équipements de formage de grands disques aux interfaces d'inspection, de réticulation et d'emballage. Il aide une usine à organiser l'approvisionnement et la préparation du site en fonction des tailles de produits prévues. Les résultats de l’équilibre statique doivent rester distincts des résultats du programme complet d’inspection du produit.
Limites de sortie et de configuration de référence
La machine de formage à 20 postes de 500 t couvre des disques de tronçonnage de 355–405 mm, avec une cadence indicative de 300–350 disques par heure. Le cadence réelle nécessite des essais utilisant le produit, la formulation, l’outillage et les processus de support prévus. La compatibilité avec les disques de 350 mm nécessite une confirmation séparée.
Demander une configuration de ligne de disques de tronçonnage de grande taille
Envoyez les dimensions et les dessins du produit, les exigences en matière de treillis simple ou double, les objectifs de sortie et les besoins d'inspection. Incluez les voies d’accès à l’usine et les conditions des services publics. LUMEI peut utiliser ces détails pour définir la machine principale, l'outillage, le mélange, la réticulation et la portée de l'inspection. Veuillez signaler toute exigence de 350 mm pour un examen de compatibilité séparé.
Parlez-nous de vos exigences de fabrication
Discutez de l'équipement, des matériaux, du processus et de la portée de la livraison.
Soumettre les exigences du projet →