 TH












สรุปกระบวนการทั้งหมดได้อย่างรวดเร็ว
การผลิตแผ่นตัดเรซินต้องมีการเตรียมวัสดุ การขึ้นรูป การบ่ม และการตรวจสอบวัสดุที่ประสานงานกัน สื่อจะสร้างส่วนผสมลงในช่องว่าง การบ่มจะพัฒนาพันธะเรซิน การตรวจสอบจะประเมินว่าผลิตภัณฑ์ตรงตามข้อกำหนดที่ตกลงกันไว้หรือไม่ แต่ละขั้นตอนต้องมีการตรวจสอบที่เหมาะสม การปรากฏตัวของผลิตภัณฑ์ขั้นต่อไปเพียงอย่างเดียวนั้นไม่เพียงพอ
- 01วัตถุดิบและการชั่งน้ำหนักข้อมูลจำเพาะ ชุดงาน และมาตรฐานการป้อน
- 02การผสมและการเตรียมสถานะ ลำดับ และสภาวะการจัดเก็บชั่วคราว
- 03การขึ้นรูปและการเสริมแรงการตรวจสอบแม่พิมพ์ โครงสร้าง และช่องว่าง
- 04การแข็งตัวและการทำความเย็นการโหลด เสร็จสิ้นวงจร และการบันทึก
- 05การตรวจสอบและปล่อยแผนการตรวจสอบและการประมวลผลผลลัพธ์
- 06บรรจุภัณฑ์และคลังสินค้าข้อกำหนดในการระบุตัวตน ชุดงาน และการสั่งซื้อ
การแสดงความสัมพันธ์ของกระบวนการทั่วไป การคัดกรอง การปรับสภาพ และลำดับเฉพาะจะได้รับการปรับเปลี่ยนตามระบบวัสดุที่ได้รับการยืนยันและการเตรียมการของกระบวนการ
01 การยืนยันและการชั่งน้ำหนักวัตถุดิบ
ก่อนอื่นให้ชี้แจงผลิตภัณฑ์ที่จะผลิต จากนั้นยืนยันระบบการเสียดสี เรซิน วัสดุเสริมแรง และวัสดุเสริม แม้ว่าเส้นผ่านศูนย์กลางภายนอกจะเท่ากัน แต่วัสดุและกระบวนการที่ต้องการอาจแตกต่างกันหากใช้ผลิตภัณฑ์ ความหนา และโครงสร้างต่างกัน
เมื่อได้รับวัสดุ ควรตรวจสอบชื่อ ข้อมูลจำเพาะ ชุดและข้อมูลทางเทคนิคที่มีอยู่ เมื่อชั่งน้ำหนัก ต้องระบุมวลอ้างอิงที่ใช้คำนวณสัดส่วนการเติมแต่ละรายการให้ชัดเจน เปอร์เซ็นต์ที่ขึ้นอยู่กับมวลสารขัดถูไม่สามารถใช้เป็นเปอร์เซ็นต์ส่วนผสมทั้งหมดได้โดยตรง
เอกลักษณ์ทางวัตถุ
ชื่อ เกรดหรือข้อกำหนด ชุดแหล่งที่มา และข้อกำหนดในการจัดเก็บ
พื้นฐานการให้อาหาร
ปริมาณอาหารตามจริง เกณฑ์สัดส่วน และเวอร์ชันกระบวนการที่นำมาใช้
การเชื่อมโยงแบทช์
เชื่อมโยงแบทช์วัสดุกับแบทช์ผสมเพื่ออำนวยความสะดวกในการทดสอบเปรียบเทียบและการตรวจสอบย้อนกลับในภายหลัง
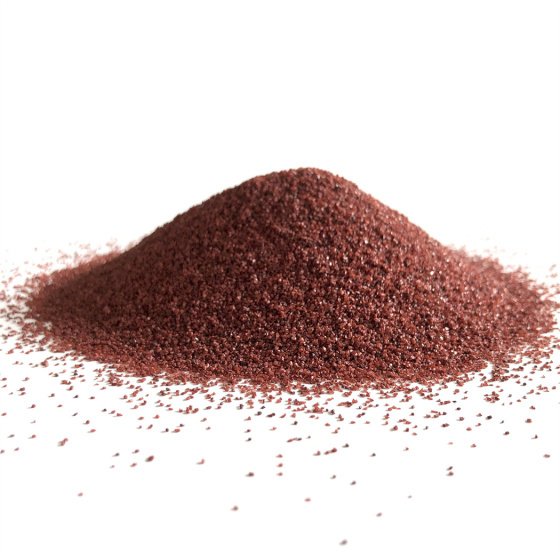
เมื่อเลือกวัสดุ คุณสามารถตรวจสอบก่อนได้แค็ตตาล็อกวัตถุดิบ ↗; เกรดเฉพาะและขอบเขตการจัดหาสารยึดเกาะยังคงต้องได้รับการยืนยันทีละรายการ
02 การผสม การปรับสภาพ และการขนส่ง
งานผสมคือการรวมวัสดุที่ชั่งน้ำหนักตามลำดับและเงื่อนไขที่ได้รับการยืนยัน เพื่อให้ได้วัสดุที่เหมาะสมสำหรับการขึ้นรูปในภายหลัง เมื่อประเมินเครื่องผสม คุณควรดูน้ำหนักการป้อนจริงสำหรับชุดเดียว วิธีการระบาย การทำความสะอาดและการเปลี่ยนวัสดุ และจำนวนชุดที่ต้องการต่อกะ แทนที่จะเพียงเปรียบเทียบปริมาตรหรือกำลังมอเตอร์
ไม่ว่าส่วนผสมจะต้องมีการปรับสภาพและการคัดกรอง รวมถึงลำดับที่เกี่ยวข้องหรือไม่ ควรพิจารณาตามระบบวัสดุและเทคโนโลยีที่ได้รับการพิสูจน์แล้ว ภาชนะจัดเก็บชั่วคราว สภาพแวดล้อม และระยะเวลารอที่อนุญาตควรเชื่อมโยงกับการจ่ายแม่พิมพ์เพื่อหลีกเลี่ยงการมีเฉพาะแผนการกดโดยไม่มีแผนการหมุนเวียนของส่วนผสม

- บันทึกชุดวัสดุ น้ำหนักอาหาร ลำดับการผสมและเวลา
- ระบุชุดผสม สถานะ และสภาวะการจัดเก็บชั่วคราว
- ก่อนเปลี่ยนสูตรหรือวัสดุ ให้ตรวจสอบการทำความสะอาด สารตกค้าง และการเตรียมการถ่ายโอน
การอ่านเพิ่มเติม:การเลือกมิกเซอร์ ความสม่ำเสมอของแบทช์ และการทดสอบ ↗.
03 การขึ้นรูปและเสริมโครงสร้าง
ในระหว่างการขึ้นรูป ส่วนผสม ตาข่ายเสริมแรง แหวนเจาะ และส่วนประกอบอื่น ๆ ที่เกี่ยวข้องจะถูกใส่ลงในแม่พิมพ์ตามโครงสร้างของผลิตภัณฑ์ จากนั้นจึงทำการกดและถอดแม่พิมพ์จนเสร็จสิ้น การใช้งาน จำนวนชั้น และตำแหน่งของส่วนประกอบขึ้นอยู่กับการออกแบบผลิตภัณฑ์ และไม่ควรใช้แผนผังทั่วไปเพื่อสรุปว่าใบตัดทั้งหมดมีโครงสร้างเหมือนกัน
ประเมินการอัดและเครื่องมือร่วมกับเส้นผ่านศูนย์กลางของจาน ความหนา รูเจาะ การก่อสร้าง และแผนการผลิต จำนวนสถานี จำนวนหัวกด การป้อน และการหมุนเวียนเป็นปัจจัยการกำหนดค่าที่แตกต่างกัน รูปร่างหน้าตาของเครื่องหรือข้อมูลจำเพาะเพียงอย่างเดียวไม่เพียงพอที่จะเลือกการกำหนดค่า

| วัตถุตรวจสอบ | สิ่งที่ต้องได้รับการยืนยัน | ทำไมต้องบันทึก |
|---|---|---|
| แม่พิมพ์และส่วนประกอบ | รุ่น ข้อมูลจำเพาะของผลิตภัณฑ์ โครงสร้างส่วนประกอบ และสถานะการประกอบ | ยืนยันว่าใช้เครื่องมือและวัสดุที่ถูกต้อง |
| สภาวะการขึ้นรูป | เกณฑ์มาตรฐานฟีด การกระจายฟีด และการตั้งค่าสื่อที่ยืนยัน | จัดให้มีเงื่อนไขที่สอดคล้องกันสำหรับการเปรียบเทียบข้อยกเว้น |
| สถานะร่างกายเป็นสีเขียว | รายการตรวจสอบที่เกี่ยวข้อง เช่น น้ำหนัก ความหนา รูรับแสง ลักษณะ ฯลฯ | พบความเบี่ยงเบนของกระบวนการ ไม่ได้แทนที่การเปิดตัวผลิตภัณฑ์สำเร็จรูป |
คุณสามารถอ่านต่อเกี่ยวกับปัจจัยที่มีอิทธิพลต่อความหนาช่องว่างที่กดได้การควบคุมความหนาของตัวเครื่องของเครื่องขึ้นรูปอัตโนมัติ ↗.
04 การโหลด การบ่ม และการทำความเย็น
ต้องโหลดช่องว่างที่กดขึ้นรูปในลักษณะที่ได้รับการยืนยันและป้อนลงในอุปกรณ์การบ่มที่เหมาะสม แผนการบ่มควรคำนึงถึงระบบเรซิน ความหนาของผลิตภัณฑ์ วิธีการโหลด การบันทึกอุณหภูมิ และสภาวะความเย็น และไม่สามารถคัดลอกเส้นโค้งอุณหภูมิของผลิตภัณฑ์อื่นได้
เมื่อประเมินความสามารถในการบ่ม ขึ้นอยู่กับจำนวนโหลดที่มีประสิทธิผลและรอบการใช้งานทั้งหมด การจัดระบบการโหลดเตา การทำความร้อน การคงอุณหภูมิ การขนถ่ายและการทำความเย็นหรือการถ่ายโอนที่แท้จริงของเตา ล้วนส่งผลต่อการป้อนชุดถัดไปได้ทันเวลาหรือไม่ ปริมาณเตาเผาไม่สามารถแปลงเป็นจำนวนผลิตภัณฑ์สำเร็จรูปที่สามารถจัดส่งได้ต่อวันโดยตรง

การอ่านเพิ่มเติม:วิธีตรวจสอบอุณหภูมิเตาอบที่บ่ม ↗.
05 การตรวจสอบ การกำจัดผลลัพธ์ และการปล่อย
แผนการตรวจสอบควรชัดเจนเมื่อกำหนดค่าอุปกรณ์: รายการใดที่ต้องตรวจสอบ วิธีการใช้ รายการใดที่ต้องตรวจสอบทีละชิ้น รายการใดที่จะเก็บตัวอย่างทีละชุด ข้อกำหนดใดในการตัดสิน และวิธีการระบุและกำจัดผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด
| ตรวจสอบทิศทาง | ข้อกังวลหลัก | ไม่สามารถอนุมานได้จากสิ่งนี้ |
|---|---|---|
| ลักษณะและขนาด | รอยแตกร้าว การบิ่น การเสียรูป และการเบี่ยงเบนมิติที่เกี่ยวข้อง | ไม่สามารถตัดสินได้ว่าการแสดงทั้งหมดมีคุณสมบัติตามลักษณะปกติเพียงอย่างเดียว |
| ตรวจสอบยอดคงเหลือ | การวัดสภาวะที่ไม่สมดุลภายใต้สภาวะที่กำหนด | การปรับสมดุลแบบคงที่ไม่เท่ากับการปรับสมดุลแบบไดนามิกหรือการตรวจสอบความปลอดภัยเต็มรูปแบบ |
| การทดสอบความสมบูรณ์ทางกล เช่น ความแข็งแรงในการหมุน | ประเมินผลลัพธ์ที่เกี่ยวข้องตามเงื่อนไขการทดสอบที่ระบุ | ไม่เทียบเท่ากับประสิทธิภาพการตัดที่ได้รับการพิสูจน์แล้วหรือความต้านทานการสึกหรอ |
| การทดสอบการใช้งานการตัดหรือการเจียร | ประเมินประสิทธิภาพจริงภายใต้สภาพการทำงานที่เทียบเคียงได้ | การทดสอบผลิตภัณฑ์ไม่สามารถแทนที่ด้วยพารามิเตอร์ที่กำหนดโดยอุปกรณ์ได้ |
วิธีทดสอบ เกณฑ์การสุ่มตัวอย่างและการยอมรับควรได้รับการยืนยันตามข้อกำหนดของผลิตภัณฑ์และข้อตกลงโครงการที่เกี่ยวข้อง และตารางนี้ไม่ได้แทนที่ขั้นตอนการตรวจสอบเฉพาะ เมื่อคุณต้องการจัดการทดสอบเปรียบเทียบ คุณสามารถดูได้รองรับการผลิตแบบทดลองและการตรวจสอบการทดสอบ ↗.
06 การบรรจุ การระบุแบทช์ และคลังสินค้า
หลังจากกำหนดวิธีจัดการผลิตภัณฑ์ตามผลการตรวจสอบ ให้ตรวจสอบข้อกำหนด ปริมาณ ฉลาก แบบฟอร์มบรรจุภัณฑ์ และข้อกำหนดในการสั่งซื้อ บรรจุภัณฑ์ควรปกป้องผลิตภัณฑ์ระหว่างการจัดเก็บและการขนส่ง และข้อมูลการติดฉลากและแบทช์ควรสามารถเชื่อมโยงกับบันทึกผลิตภัณฑ์ที่เกี่ยวข้องได้
- แยกแยะข้อกำหนดปริมาณบรรจุภัณฑ์ การติดฉลาก และกล่องด้านนอกตามข้อกำหนดและคำสั่งซื้อ
- ความแตกต่างที่ชัดเจนระหว่างสถานะผ่านการรับรอง รอดำเนินการ และไม่ผ่านการรับรอง
- ยืนยันสภาพการจัดเก็บ การจัดการ และการขนส่งตามข้อกำหนดของวัสดุและผลิตภัณฑ์สำเร็จรูป
- เมื่อต้องการข้อมูลแบทช์ ให้ยืนยันช่วงบันทึกและสถานะไฟล์ก่อนส่งมอบ
จะหลีกเลี่ยง “เครื่องเดียวทำงานเร็วมากและทั้งสายงานค้าง” ระหว่างกระบวนการได้อย่างไร
| สังเกตปรากฏการณ์ | การตรวจสอบลำดับความสำคัญ | ข้อมูลที่จำเป็น |
|---|---|---|
| สื่อมวลชนกำลังรอวัสดุ | มีการเชื่อมต่อชุดการผสม การคายประจุ และการจัดเก็บชั่วคราวหรือไม่ | ขนาดแบทช์จริง เวลาต่อแบทช์ และการจัดการการจัดหา |
| ผลิตภัณฑ์ขึ้นรูปกำลังรอการบ่ม | ไม่ว่าจะเป็นความสามารถในการบรรทุก วงจรการเข้าใช้งาน และเครื่องมือการหมุนเวียนที่ตรงกัน | ส่วนผสมผลิตภัณฑ์ การโหลดที่มีประสิทธิภาพ และการบันทึกรอบการทำงาน |
| ผลิตภัณฑ์สำเร็จรูปที่รอการเปิดตัวหรือบรรจุภัณฑ์ | ตรวจสอบว่างาน บุคลากร การนับและจังหวะการบรรจุมีการประสานงานกันหรือไม่ | แผนการตรวจสอบ ข้อมูลจำเพาะของบรรจุภัณฑ์ และสถานะงานระหว่างดำเนินการ |
สิ่งเหล่านี้เป็นจุดเริ่มต้นสำหรับการตรวจสอบ ไม่ได้ระบุสาเหตุของความล้มเหลว เมื่อกำหนดค่าสายการผลิตใหม่ ควรใช้การผสมผลิตภัณฑ์และระยะเวลาการวางแผนเดียวกันเพื่อเปรียบเทียบความสามารถของกระบวนการ และไม่สามารถรวมหน่วยหรือจุดสูงสุดในอุดมคติที่แตกต่างกันเข้ากับผลผลิตรายวันได้โดยตรง
การป้อนข้อมูลกราฟิกหกขั้นตอน ↗ · แผนการผลิตใบตัด ↗ · อุปกรณ์ผสม ↗ · อุปกรณ์การบ่ม ↗
เลือกเครื่องจักรตามข้อกำหนดกระบวนการ
เชื่อมแต่ละขั้นกับเครื่องจักรที่เสนอและเงื่อนไขตรวจรับที่ตกลง เริ่มจากสายผลิตแผ่นตัดหรือหินเจียรเป้าหมาย แล้วเปรียบเทียบชุดขึ้นรูป ยังต้องยืนยันผลิตภัณฑ์และกระบวนการ